روندهای صنعت
2026-10-21
یک نوار نقاله زمینی 1.6 کیلومتری در یک معدن مس در شیلی هر شش هفته یک بار یاتاقان قرقره دم خود را از دست می داد. بلبرینگ شیار عمیق اصلی با سرعت 180 دور در دقیقه تحت بار شعاعی 320 کیلونیوتن کار می کرد و شفت در انتهای محرک 1.4 درجه خارج از خط قرار داشت. جایگزین یک رولبرینگ کروی 22320 است و این موقعیت اکنون به مدت دو سال مداوم بر روی همان برنامه گریس کار کرده است. این توالی تصمیم همان چیزی است که این راهنما، به دنبال روش انتخابی که شرکت شانگهای Yinin Bearing & Transmission در محدوده رولبرینگ کروی خود، از سری فشرده 21300 تا سری 24100 سنگین اعمال می کند، مستند می کند.
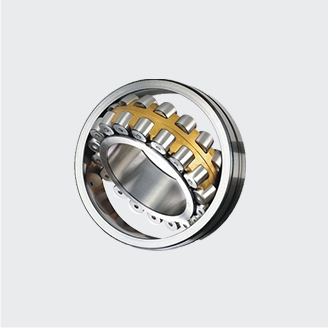
بار شعاعی اندازه یاتاقان را تعیین می کند. سطح شوک سریال را تعیین می کند. رولربرینگ کروی یک رولبرینگ دو ردیفه با غلتکهای بشکهای شکل است که روی یک راهرو بیرونی کروی کار میکند، که به شفت اجازه میدهد تا با حدود ۲ درجه ناهماهنگی زاویهای عمل کند در حالی که بارهای ترکیبی شعاعی و محوری را در هر جهت حمل میکند.
قبل از باز کردن هر کاتالوگ، بار تحمل دینامیکی معادل P را محاسبه کنید. برای بار شعاعی ترکیبی Fr و بار محوری Fa، از معادله استاندارد P = X x Fr Y x Fa استفاده کنید، که در آن X و Y فاکتورهای منتشر شده برای هر سری بلبرینگ هستند. سپس بار حالت پایدار را قبل از مقایسه با بار دینامیکی C در یک ضریب سرویس ضرب کنید: از 1.5-2.0 برای نوار نقاله ها، فن ها و گیربکس ها و 2.0-3.0 برای سنگ شکن ها، صفحه نمایش ها و پرس ها استفاده کنید. صفحههای ارتعاشی مخصوصاً یاتاقانها را در معرض شتابهای حداکثر 4-5 گرمی قرار میدهند، که محاسبه بار استاتیک هرگز نشان نمیدهد.
هنگامی که P شناخته شد، عمر رتبه بندی پایه از L10 = (C/P)^(10/3) میلیون دور پیروی می کند. توان 10/3 شیب وایبول برای عناصر غلتکی تماس خطی است، که کمتر از توان 3 مورد استفاده برای بلبرینگهای ساچمهای است، بنابراین رولربرینگها نسبت به تغییرات کوچک بار حساستر هستند. نمودار زیر نشان میدهد که چرا انتخاب سری مهم است: اینها رتبهبندی بار دینامیکی برای چهار سری کروی غلتک در همان شفت 100 میلیمتری هستند.
درجه بندی بار شعاعی دینامیک C برای سری های 100 میلی متری، انواع معمولی کلاس E.
برای وظیفه استاندارد نوار نقاله و شوک متوسط، تمرین رایج در تجهیزات ساخت و ساز و معدن این است که با سری 22200 شروع کنیم که بهترین نسبت ظرفیت بار به اندازه پاکت را می دهد.
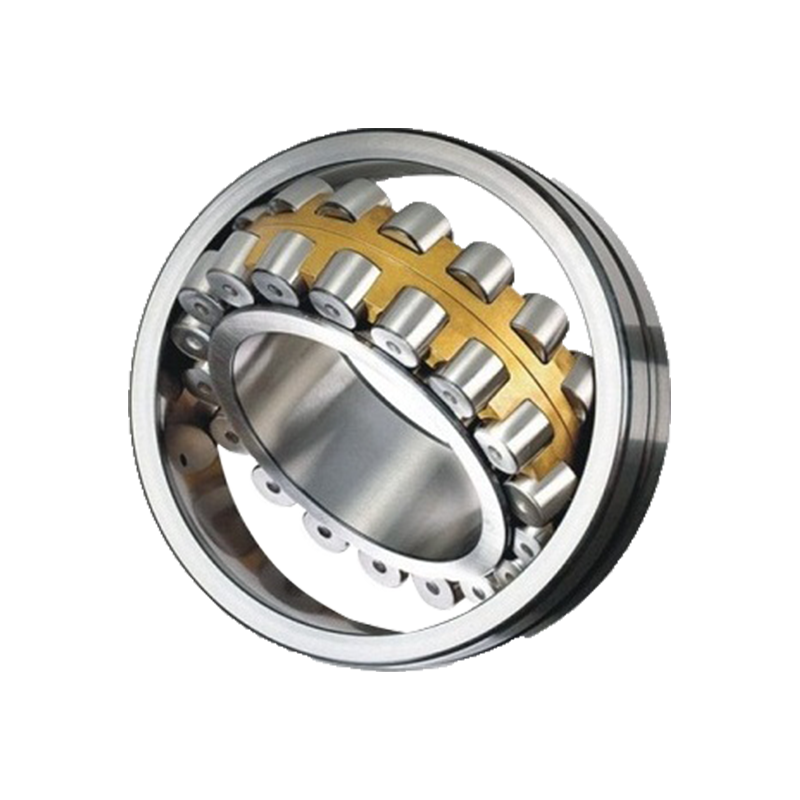 رولبرینگ کروی سری 22200 برای مصارف صنعتی سنگین این سری نسبت ظرفیت بار به اندازه متعادل را ارائه می دهد و آن را به اولین انتخاب عملی برای تجهیزات نقاله و معدن تبدیل می کند. طراحی خود تراز آن، ناهماهنگی و بارهای محوری متوسط را در هر دو جهت کنترل می کند. مشاهده محصول →
سرعت محدود کننده یک غلتک کروی توسط هندسه قفس و جرم غلتک تنظیم می شود، نه تنها با قطر سوراخ. 22220 تا حدود 2400 r/min گریس می کند، 23120 تقریباً به 2800 r/min می رسد و 22320 نزدیک به 1800 r/min متوقف می شود زیرا غلتک های بزرگتر آن نیروی گریز از مرکز بیشتری تولید می کنند.
هنگامی که سرعت کار از حدود 70٪ سرعت محدود فراتر رفت، از قفس استاندارد فولاد فشرده به قفس برنجی ماشینکاری شده تغییر دهید. برنج خنکتر عمل میکند، بهتر از روغنکاری حاشیهای دوام میآورد و دمای بالاتری را که در کارخانههای فولاد و کارخانههای سیمان یافت میشود، تحمل میکند.
دما مرز دوم را تعیین می کند. بلبرینگ استاندارد از -30 درجه سانتیگراد تا 120 درجه سانتیگراد کار می کند. با حلقههای تثبیتشده با حرارت، همان بلبرینگها تا 200 درجه سانتیگراد کار میکنند، اما فاصله داخلی انتخابشده باید باز شود تا تفاوت انبساط بین شفت، حلقه و محفظه را جذب کند. برای محورهای چرخان بزرگ در فن ها، پمپ ها و ژنراتورها، جایی که سرعت بیشتر از بار نهایی مهم است، سری 23000 نقطه شروع صحیح است.
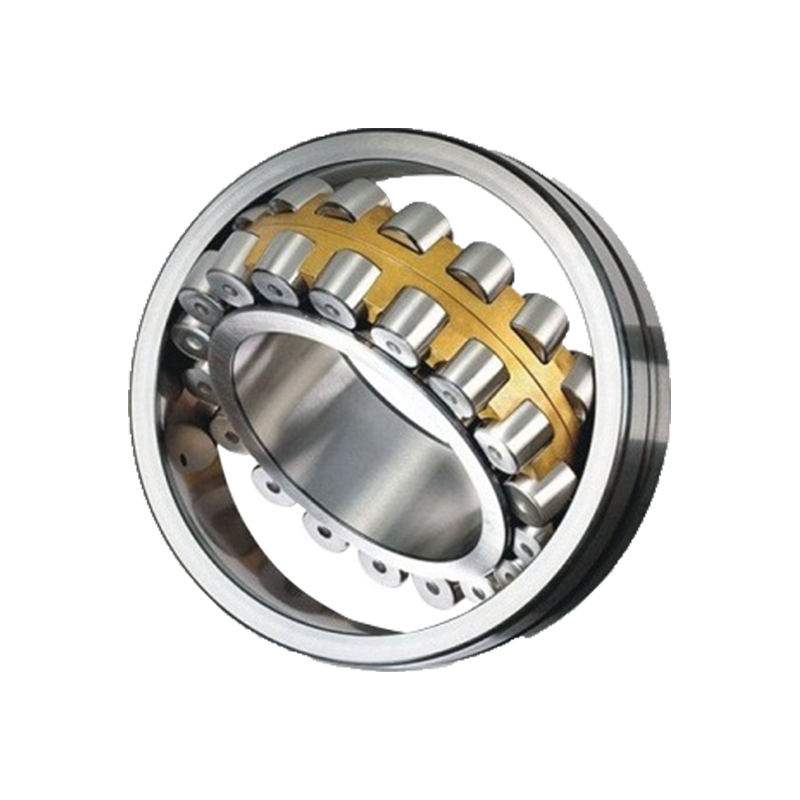 رولبرینگ کروی سری 23000 برای شفت های دوار با سرعت بالا این بلبرینگ که برای شفت های بزرگ در فن ها، پمپ ها و ژنراتورها طراحی شده است، سرعت را بر بار نهایی ترجیح می دهد. برای جبران انحراف شفت، خود تراز می شود و بارهای شعاعی سنگین را در شرایط سخت تحمل می کند. مشاهده محصول →
یاتاقان های غلتکی کروی بیشتر در اثر ترخیص اشتباه و روانکاری ضعیف از کار می افتند تا از اضافه بار خام. قبل از تأیید تناسب، فاصله داخلی شعاعی را انتخاب کنید. تناسب شفت محکم 60 تا 80 درصد از میزان تداخل فضای خالی نصب شده را مصرف می کند و اپراتور نمی تواند تا زمانی که محفظه گرم شود، تلفات را مشاهده کند.
برای روانکاری گریس، گریسی را انتخاب کنید که ویسکوزیته روغن پایه آن با سرعت و دما مطابقت داشته باشد: معمولاً ISO VG 220 برای یاتاقان 80-150 میلی متری که در دمای 60-90 درجه سانتیگراد کار می کند و ISO VG 320-460 برای سیستم های روغن گردشی در کارخانه های نورد و پرس های سنگین. فواصل روانکاری مجدد از حدود 500 ساعت سرویس سنگین مداوم تا 4000 ساعت برای موقعیت های تمیز با بارهای سبک است.
هنگامی که از سری 22200 به سری 22300 می روید، همان اندازه سوراخ می تواند تقریباً دو برابر بار را تحمل کند، بنابراین هرگز قبل از اینکه قطر شفت و طرح محفظه ثابت شود، سری را فریز نکنید. مقایسه زیر جدول انتخابی است که برای اکثر موقعیت های صنعتی سنگین استفاده می شود.
| سری | طراحی غلتکی | کروم، سوراخ 100 میلی متر | محدودیت سرعت | موقعیت معمولی کارهای سنگین |
| 22200 | دو ردیف استاندارد | حدود 285 کیلونیوتن | 2400 دور در دقیقه | نوار نقاله، فن، گیربکس |
| 22300 | غلتک های بزرگ در همان OD | حدود 540 کیلو نیوتن | 1800 دور در دقیقه | سنگ شکن، صفحه نمایش، پرس |
| 23000 | غلتک های باریک، سرعت بالاتر | حدود 345-485 کیلونیوتن | 2800 دور در دقیقه | پمپ ها، توربین ها، موتورهای بزرگ |
| 23200 | نمایه 23000 گسترده شده | حدود 520 کیلو نیوتن | 2000 دور در دقیقه | ماشین های ارتعاشی سنگین |
| 24000/24100 | غلتک های بسیار عریض و بزرگ | بالای 600 کیلو نیوتن | 1200-1500 دور در دقیقه | کارخانه های نورد، کوره ها، طناب |
هنگامی که عامل تعیین کننده مقاومت در برابر ضربه و لرزش است، سری 22300 پاسخ معمول است. غلتک های بزرگ آن، تنش تماس را در یک منطقه بزرگتر پخش می کنند، که دقیقاً همان چیزی است که یک سر سنگ شکن یا یک صفحه ارتعاشی صفحه نمایش می خواهد. برای بزرگترین کوره ها و آسیاب ها، سری های 24000 و 24100 تنها راه حل عملی هستند.
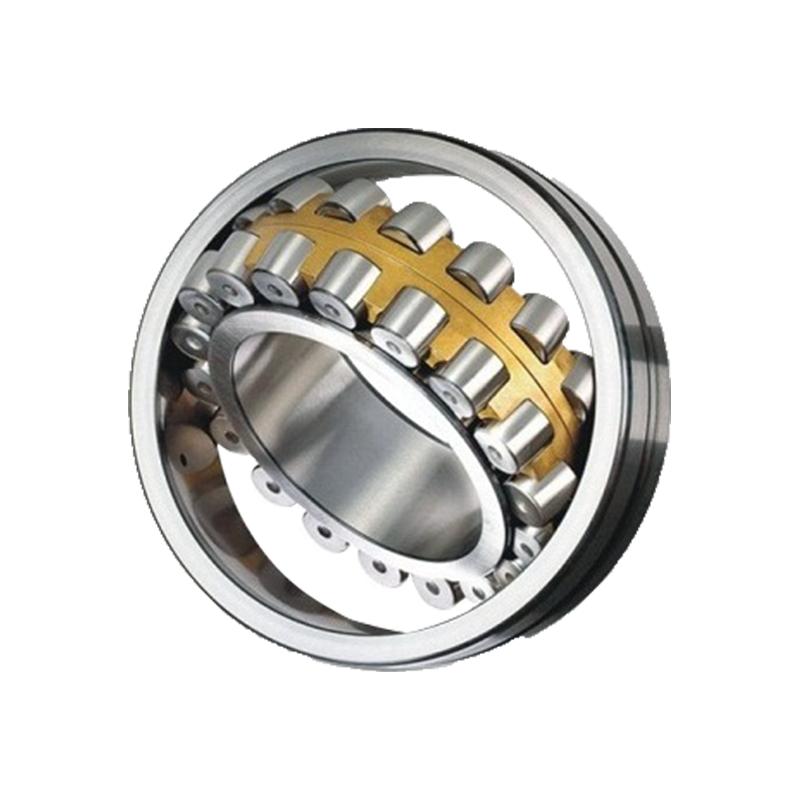 رولبرینگ کروی سری 22300 برای ضربه و لرزش این سری با غلتک های بزرگ که تنش تماسی را پخش می کنند، مناسب سر سنگ شکن ها و صفحه های ارتعاشی است. در برابر بارهای ضربه ای و ناهماهنگی مقاومت می کند و در عین حال اصطکاک و تولید گرما را در محیط های سخت کاهش می دهد. مشاهده محصول →
یک یاتاقان فقط به اندازه صندلی شفت، صندلی محفظه و روغن کاری که آن را احاطه کرده است قابل اعتماد است. قبل از نصب، هر دو صندلی را از نظر گردی و مخروطی اندازه گیری کنید: انحراف بالای IT5/2 در ژورنال شفت، حلقه داخلی را منحرف می کند و در اولین ساعت دویدن به عنوان یک نقطه داغ نشان داده می شود.
از یک پرس مناسب روی حلقه چرخان استفاده کنید: برای حلقه داخلی چرخان، تحمل شفت p6 یا r6 را انتخاب کنید. برای یک حلقه بیرونی چرخان، مناسب محفظه باید K7 یا M7 باشد. با بخاری القایی نصب کنید و هرگز روی صفحه رینگ کوبید. فاصله داخلی را قبل و بعد از نصب ثبت کنید و تأیید کنید که کاهش با 60 تا 80 درصد میزان مورد انتظار برای فشار مناسب مطابقت دارد. پس از ساعت اول، دمای محفظه باید در محدوده 60-90 درجه سانتیگراد قرار گیرد. صعود بیش از 100 درجه سانتیگراد به این معنی است که کلاس ترخیص یا روان کننده اشتباه است.
پاسخ های مستقیم به سوالاتی که اغلب در هنگام تعیین رولبرینگ های کروی برای تجهیزات صنعتی سنگین مطرح می شود.
هر دو سری محدوده قطر شفت یکسانی را پوشش می دهند، اما یاتاقان 22300 از غلتک های بسیار بزرگتری استفاده می کند. در حفره 100 میلی متری، 22320 دارای بار دینامیکی نزدیک به 540 کیلو نیوتن است، در حالی که 22220 حدود 285 کیلو نیوتن است. 22300 را برای سنگ شکن، صفحه نمایش و پرس انتخاب کنید. 22200 را برای نوار نقاله و فن انتخاب کنید.
رولبرینگ های کروی بارهای ترکیبی را در هر دو جهت محوری تحمل می کنند. با بار شعاعی متوسط، بار محوری قابل استفاده تقریباً یک سوم رتبه شعاعی دینامیکی است. بالاتر از آن، فاکتورهای X و Y را از کاتالوگ بررسی کنید، زیرا نسبت بار محوری به شعاعی مستقیماً بر بار معادل P تأثیر می گذارد.
سری های استاندارد تا 2 درجه ناهماهنگی زاویه ای استاتیک را بین خطوط مرکزی شفت و محفظه تحمل می کنند و برخی از طرح های سری سبک به 3 درجه می رسند. این کمک هزینه انحراف شفت و خطای نصب را پوشش می دهد، نه شفت خمیده یا پایه ته نشینی. اگر برنامه به حد مجاز نزدیک است، الگوی تماس را پس از اولین اجرا بررسی کنید.
یک غلتک کروی روغن کاری شده با گریس روی یک قرقره نوار نقاله 180 r/min معمولاً هر 1000 تا 2000 ساعت کار نیاز به روغن کاری مجدد دارد و هر گریس مجدد باید 10-15 درصد از حجم گریس را پاک کند. غلتک های داغ و کند در کوره ها ممکن است هر 500 ساعت یکبار نیاز به روغن کاری مجدد داشته باشند، در حالی که کارکرد فن تمیز می تواند تا 4000 ساعت طول بکشد. سیستم های روغن کاری شده به بهترین وجه با تجزیه و تحلیل منظم روغن مدیریت می شوند.
محصولات ارائه شده ما $ $ $
با ما تماس بگیرید
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: منطقه صنعتی هوانگکسو ، دانتو ، شهر ژنجیانگ ، استان جیانگسو ، چین
صنایع