روندهای صنعت
2026-10-14
بلبرینگ شیار عمیق 6205 پس از 2000 ساعت کار در یک خط بسته بندی از کار می افتد، در حالی که همان شماره قطعه در دستگاه همسایه به مدت 18000 ساعت کار می کند. تفاوت به ندرت در درجه فولاد چاپ شده روی جعبه است. این فرآیند ماشینکاری CNC است که آن فولاد را به مسیرهایی با دقت چند میکرومتر تبدیل می کند. این فرآیند تعیین می کند که یک یاتاقان چقدر دوام می آورد.
ماشینکاری CNC ستون فقرات تولید بلبرینگ مدرن است. هر راهروی متحدالمرکز، هر فاصله داخلی کنترل شده و هر چرخش آرام به ماشین ابزارهایی بستگی دارد که مواد را با دقت قابل تکرار حذف می کنند. این مقاله مسیر تولید از استوک میله تا بلبرینگ نهایی، نمرات دقیقی که از آن بیرون میآید و بررسیهایی که باید قبل از اعتماد به یک تامینکننده اعمال کنید، توضیح میدهد.
هر حلقه بلبرینگ دقیق محصول یک توالی CNC کنترل شده است، نه یک پاس برش. مسیر یکسان است، خواه جنس فولاد کروم GCr15 (52100)، ضد زنگ 440 درجه سانتیگراد یا درجه یاتاقان دیگری باشد: فرم، سخت شدن، آسیاب و تکمیل.
در حالت نرم، ماشینهای تراش CNC حلقههای داخلی و خارجی را به شکل نزدیک به شبکه تبدیل میکنند و سوراخ، قطر بیرونی، وجهها، پخها و شیار کمعمقی را ایجاد میکنند که بعداً به مسیر مسابقه تبدیل میشود. مراکز تراش مدرن در این مرحله ابعادی در حدود 15± تا 25± میکرومتر دارند. در کنار تلورانس نهایی شل به نظر می رسد، اما مهم است: باقیمانده باقیمانده باید به اندازه کافی یکنواخت باشد تا خط سنگ زنی آن را جدا کند بدون اینکه حلقه از شکل خارج شود. چرخش نیز مربع بودن را تعیین می کند. اگر بعد از این عملیات، وجه های حلقه نسبت به سوراخ مربعی شکل نباشند، آسیاب نمی تواند بعداً خطا را به طور کامل بازیابی کند.
پس از چرخاندن، حلقه ها سخت شده و تا حدود 58 تا 63 HRC گرم می شوند تا فولاد مقاومت سایشی خود را داشته باشد. عملیات حرارتی هندسه را نیز مخدوش میکند: حلقهها میتوانند چندین میکرومتر بیضی شکل شوند و سوراخ یا قطر بیرونی میتواند بزرگ یا کوچک شود. بنابراین سخت شدن هرگز آخرین مرحله نیست. این مرحله ای است که سنگ زنی دقیق را ضروری می کند، زیرا حلقه سخت شده فقط با ماشینکاری ساینده اصلاح می شود.
در حالت سخت شده، حلقه از طریق یک توالی سنگ زنی حرکت می کند که در آن هر سطح به طور جداگانه تکمیل می شود:
سوپرفینیشینگ به دنبال سنگ زنی انجام می شود. یک سنگ نوسانی ریز، فلز پاره شده و لکه دار باقیمانده از چرخ سنگ زنی را جدا می کند و مسیری با زبری سطح Ra بین 0.05 تا 0.2 میکرومتر برای یاتاقان های استاندارد و کمتر از 0.03 میکرومتر برای کلاس های با دقت بالا باقی می گذارد. این لایه سطحی جایی است که یاتاقان ها زود موفق می شوند یا از کار می افتند: یک راهروی ناهموار مدت ها قبل از ظاهر شدن سایش قابل مشاهده، اصطکاک، گرما و صدا ایجاد می کند.
یک یاتاقان فقط به اندازه کم دقیق ترین جزء آن دقیق است. عناصر نورد و قفسی که آنها را در فضا قرار می دهد نیازهای ماشینکاری خود را دارند و اینجاست که کاهش هزینه برای اولین بار نمایان می شود.
توپهای فولادی به صورت سیم شروع میشوند که با سر سرد به کرههای ناهموار تبدیل میشوند، سپس با فلاش بریده میشوند، تحت عملیات حرارتی قرار میگیرند و در چند پاس آسیاب میشوند. در عملیات لپینگ نهایی از صفحات ثابت با دوغاب ساینده استفاده میشود تا توپها را به درجهای از دقت برساند که اکثر خریداران اولین بار را شگفتزده میکند: در یک یاتاقان درجه بالا، قطر توپها به حدود 0.5 میکرومتر یا کمتر میرسد. گوی های خارج از گرد، بار را به طور نابرابر توزیع می کنند، به همین دلیل است که تولیدکننده ای که از لپ زدن صرف نظر می کند، نمی تواند بلبرینگ های ساکت یا بادوام را ارسال کند. اگر برنامه شما به رفتار اجرای مداوم بستگی دارد، آن را بررسی کنید نمرات توپ فولادی ارائه شده توسط یک تامین کننده اختصاصی بلبرینگ به جای اینکه هر توپ را یکسان فرض کنیم.
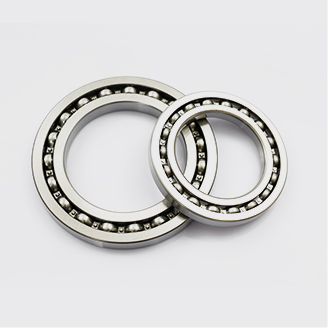
 تولید کنندگان بلبرینگ فولادی سفارشی، کارخانه یاتاقان ها و انتقال یینین شانگهای تولید کننده بلبرینگ های فولادی چین و کارخانه یاتاقان های گلوله ای سفارشی فولاد چین است. مشاهده محصول →
کیفیت توپ توسط ISO 3290 تعریف می شود، که در آن عدد درجه پایین تر به معنای تحمل قطر بیشتر و کروییت بهتر است. G20 حداقل معمولی برای یک بلبرینگ شیار عمیق استاندارد است. G10 و finer برای ماشین آلات با دقت و سرعت بالاتر رایج هستند. درجه بر روی الگوی تماس بین توپ و مسیر مسابقه و در نتیجه سطح ارتعاش و عمر بلبرینگ مونتاژ شده تأثیر می گذارد.
قفس ها به سه روش اصلی تولید می شوند:
قفس کنترل می کند که توپ ها چقدر فاصله دارند. یک قفس با جیب های ناسازگار اجازه می دهد تا توپ با سرعت بالا سر بخورد و در هنگام شروع سرد به صدا درآید و یکی از اولین قسمت هایی است که تحت بارهای ضربه ای از کار می افتد.
درجه دقیق یک برچسب بازاریابی نیست. این مجموعه ای از محدودیت های قابل اندازه گیری است که توسط ISO 492 تعریف شده و P0، P6، P5 یا P4 مشخص شده است. مقیاس ABEC مورد استفاده در آمریکای شمالی از همان منطق ابعادی پیروی می کند، با ABEC 1 مربوط به P0 و ABEC 5 نزدیک به P5. پارامترهای سنگ زنی CNC، فرکانس پانسمان چرخ، کنترل مایع خنک کننده و بازخورد اندازه گیری همگی بر اساس درجه ای که خط باید داشته باشد تنظیم می شود.
| مشخصه | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| انحراف قطر سوراخ (μm) | 0 تا -10 | 0 تا -8 | 0 تا -6 |
| خروجی شعاعی بلبرینگ مونتاژ شده (μm) | حداکثر 12 | حداکثر 8 | حداکثر 4 |
| گرد بودن مسیر معمولی پس از سنگ زنی (μm) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| زبری سطح راهرو معمولی Ra (μm) | 0.10-0.20 | 0.05-0.12 | 0.025-0.05 |
حرکت از P0 به P5 به معنای آسیاب کردن برای مدت طولانی نیست. این به معنای انتخاب مواد خام بهتر، افزایش سنگ زنی کوچکتر، پانسمان بیشتر چرخ، استفاده از سنگ های فوق ریزتر و اندازه گیری در محیطی با دمای کنترل شده است، زیرا تحمل بلبرینگ در 20 درجه سانتیگراد تعریف شده است. همه اینها زمان و هزینه چرخه را افزایش می دهد، به همین دلیل است که خریداران با تجربه P5 را برای نوار نقاله ای که کاملاً در P0 کار می کند مشخص نمی کنند. قاعده عملی این است که پایینترین درجه را انتخاب کنید که با الزامات سرعت، فرسایش و نویز برنامه مطابقت داشته باشد، سپس تأیید کنید که تامینکننده میتواند آن درجه را به طور مداوم در دستههای تولید حفظ کند. محدودیتهای دقیق با اندازه بلبرینگ و نسخه استاندارد متفاوت است، بنابراین همیشه گزارش بازرسی صادر شده با دسته را بررسی کنید.
را کلاس های دقیق P6 و P5 در بلبرینگ های سری 6000 با ماشینکاری CNC در سوراخ سوراخ و انحراف قطر خارجی، دقت اجرا و هزینه خود فرآیند سنگ زنی متفاوت است. به موازات آن، مناسب شفت و محفظه برای یاتاقان های ABEC 5 توصیه می شود با تشدید تلورانس ها، بحرانی تر می شوند. فشار دادن یک حلقه P5 به داخل محفظه ای با تداخل بیش از حد می تواند مسیر را فراتر از دقت تولید شده تغییر شکل دهد.
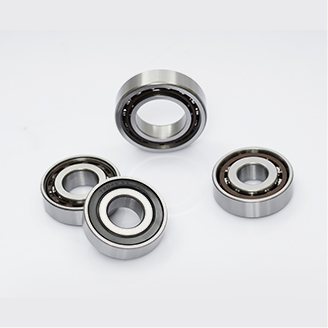
اگر برای مقایسه با این اعداد به یک خانواده مشخص نیاز دارید، بلبرینگ های شیار عمیق سری 6200 دقیقاً در این کلاسهای تلورانس تولید میشوند و جزو معتبرترین سریها در تدارکات صنعتی هستند.
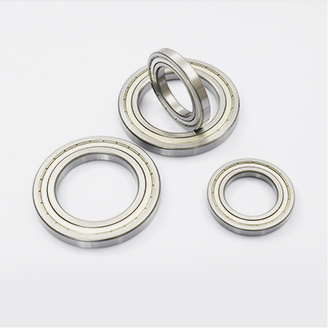
 تولید کنندگان بلبرینگ شیار عمیق سری 6200 سفارشی، کارخانه شانگهای Yinin Bearing & Transmission Company چینی تولید کننده بلبرینگ های شیار عمیق سری 6200 و Deep G سری 6200 سفارشی... مشاهده محصول →
حتی زمانی که گواهی کلاس تلورانس صحیح را نشان میدهد، اگر خط ماشینکاری آسیب پنهانی به جا بگذارد، یک یاتاقان میتواند زود از کار بیفتد. این پنج عیب بیشتر خرابی های زودرس بلبرینگ در بازار را تشکیل می دهند:
را pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
شما نمی توانید کیفیت پردازش CNC را از یک عکس ببینید، اما می توانید سوالات درست را بپرسید و اسناد مناسب را درخواست کنید. از لیست زیر به عنوان نقطه شروع برای ارزیابی تامین کننده استفاده کنید.
وقتی این چکها را به تصمیم خرید تبدیل میکنید، از خانواده بلبرینگهای متناسب با دستگاه شروع کنید. را برد بلبرینگ شیار عمیق نقطه شروع پیش فرض برای اکثر تجهیزات دوار است زیرا ظرفیت بار، سرعت و هزینه را در طیف وسیعی از اندازه ها و کلاس های دقیق متعادل می کند. شماره قطعه هر چه که باشد، به یاد داشته باشید که فرآیند ماشینکاری CNC پشت بلبرینگ پس از مونتاژ نامرئی است، اما هر ویژگی عملکردی را که بعداً اندازه گیری خواهید کرد، شکل می دهد. زنجیره تراشکاری، سنگ زنی، فوق تکمیلی و اندازه گیری را درک کنید و خرید شماره قطعات را متوقف کنید و شروع به خرید قابلیت ماشینکاری ثابت شده کنید.
 تامین کنندگان عمده فروشی بلبرینگ شیار عمیق، کارخانه به عنوان تامین کنندگان بلبرینگ شیار عمیق چین و کارخانه بلبرینگ شیار عمیق، عرضه عمده فروشی یاتاقان و انتقال یینین شانگهای ... مشاهده محصول →
محصولات ارائه شده ما $ $ $
با ما تماس بگیرید
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: منطقه صنعتی هوانگکسو ، دانتو ، شهر ژنجیانگ ، استان جیانگسو ، چین
صنایع